


Produktbeschreibung
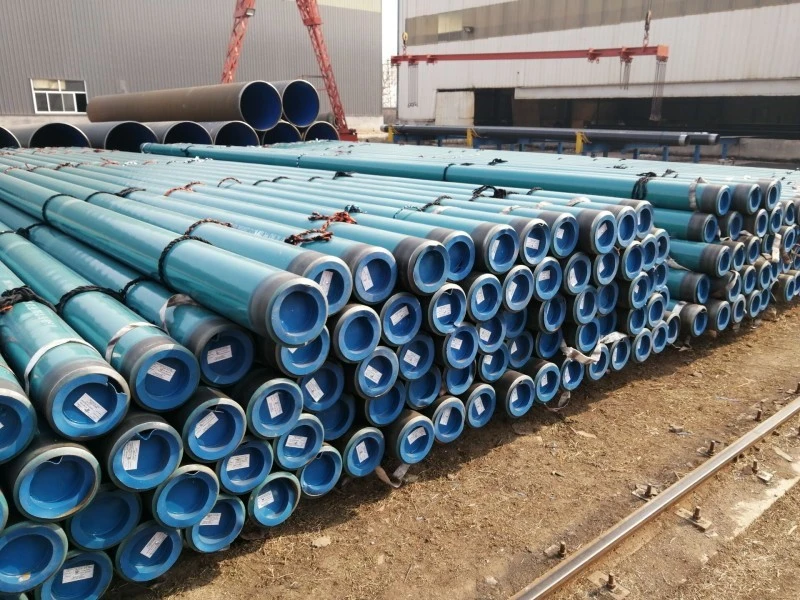
Das API 5L X60M PSL2 LSAW-Stahlrohr ist ein hochfestes Leitungsrohr, das gemäß der Spezifikation des American Petroleum Institute für Pipeline-Transportsysteme hergestellt wird. Die Bezeichnung „X60M“ weist auf eine Mindeststreckgrenze von 60.000 psi (414 MPa) im thermomechanisch gewalzten (TMCP) Lieferzustand hin. PSL2 (Produktspezifikationsstufe 2) ist die verbesserte Qualitätsstufe mit deutlich strengeren Anforderungen als PSL1, einschließlich strengerer chemischer Kontrollen (Kohlenstoff kleiner oder gleich 0,12 %), obligatorischer Charpy-Schlagprüfung, maximaler Festigkeitsgrenzen, Kontrolle des Streckgrenzen-zu-Zug-Verhältnisses und vollständiger Rückverfolgbarkeit.
Der LSAW-Herstellungsprozess (Longitudinal Submerged Arc Welded) -, auch bekannt als DSAW (Double-Sided Submerged Arc Welding) -, wendet sowohl Innen- als auch Außenschweißnähte an und bildet so einen einzigen hochwertigen Schweißklumpen. Dieses Verfahren ist speziell für Rohre mit großem-Durchmesser und dicker-Wand konzipiert, die in anspruchsvollen Pipeline-Anwendungen eingesetzt werden. Die Güte X60M schließt die Lücke zwischen mittelfesten Güten (X42–X52) und hochfesten Güten (X70,
| Attribut | Spezifikation |
| Standard | API 5L (46. Ausgabe, abgestimmt auf ISO 3183) |
| Produktspezifikationsebene | PSL2 |
| Grad | X60M (L415M in ISO-Notation) |
| Lieferbedingungen | Thermomechanisch gewalzt (TMCP) |
| Herstellungsprozess | LSAW / DSAW (doppelseitiges Unterpulverschweißen) |
| Umformmethoden | JCOE oder UOE |
| Außenbeschichtung | Einschichtiger FBE gemäß ISO 21809-2 |
| Parameter | Reichweite |
| Außendurchmesser (OD) | 406 mm – 1.626 mm (16″ – 64″) |
| Wandstärke (WT) | 6,0 mm – 50 mm |
| Länge | 6 m – 12 m Standard; bis zu 18 m verfügbar |
| Ende fertig | Glatte Enden / abgeschrägte Enden (30-Grad-Abschrägung) |
| NPS (in) | Außendurchmesser (mm) | Wandstärke (mm) | Gewicht (kg/m) |
| 16 | 406.4 | 12.7 | 123.3 |
| 20 | 508 | 12.7 | 155.1 |
| 24 | 609.6 | 14.3 | 209.9 |
| 30 | 762 | 15.9 | 292.5 |
| 36 | 914.4 | 19.1 | 421.6 |
| 40 | 1016 | 19.1 | 469.5 |
| 42 | 1066.8 | 22.2 | 571.6 |
| 48 | 1219.2 | 22.2 | 655.4 |
| 56 | 1422.4 | 25.4 | 874 |
| 60 | 1524 | 25.4 | 937 |
| 64 | 1625.6 | 28.6 | 1126.2 |
Technische Spezifikationen
1. Chemische Zusammensetzung (PSL2, Wärmeanalyse)
| Element | Maximal % | PSL1-Vergleich |
| Kohlenstoff (C) | 0.0012 | PSL1 X60: 0,26 % - 54 % Reduzierung |
| Silizium (Si) | 0.0045 | Für PSL1 nicht angegeben |
| Mangan (Mn) | 0.016 | PSL1 X60: 1,40 % |
| Phosphor (P) | 0.00025 | PSL1: 0,030 % - strenger |
| Schwefel (S) | 0.00015 | PSL1: 0,030 % - strenger |
| Vanadium (V) | 0.0005 | - |
| Niob (Nb) | 0.0005 | - |
| Titan (Ti) | 0.0004 | - |
| Kohlenstoffäquivalent (CE) | Kleiner oder gleich 0,43 | Für PSL1 nicht angegeben |
Mikro-Legierung mit Nb, V und Ti (allein oder in Kombination) ist Standard für X60, um die erforderliche Festigkeit ohne übermäßigen Kohlenstoff zu erreichen, die Schweißbarkeit zu verbessern und den CE zu senken
2 .Mechanische Eigenschaften (PSL2, Rohrkörper)
| Eigentum | Erfordernis |
| Streckgrenze Rp0,2 | 414–565 MPa (60.000–82.000 psi) |
| Zugfestigkeit Rm | Größer oder gleich 517 MPa (75.000 psi) |
| Maximale Zugfestigkeit | 758 MPa (110.000 psi) |
| Streckgrenze-zu-Zugverhältnis (max.) | 0.93 |
| Verlängerung | Größer oder gleich 20 % |
| Charpy Impact (0 Grad, volle-Größe) | Größer oder gleich 27 J (längs) / Größer oder gleich 21 J (quer) |
| Härte (allgemein) | Weniger als oder gleich 250 HV10 typisch |
| Härte (saurer Service) | Kleiner oder gleich 22 HRC |
PSL2 gibt sowohl die minimale als auch die maximale Streckgrenze an, um eine angemessene Duktilität sicherzustellen und Probleme mit der Über{1}}festigkeit zu verhindern, die die Schweißbarkeit vor Ort beeinträchtigen können. Für Unterwasser- oder Arktis-Pipelines muss der Fall-{3}Gewichtsreißtest (DWTT) bei -20 Grad eine Scherfläche von mindestens 85 % ergeben
3 .Zähigkeitsanforderungen (Mindestquerstoß, Rohrkörper)
| Rohr-Außendurchmesser | Aufprallenergie (J) |
| D Kleiner oder gleich 508 mm | 27 (20) |
| 508 mm < D Kleiner oder gleich 762 mm | 27 (20) |
| 762 mm < D Kleiner oder gleich 914 mm | 40 (30) |
| 914 mm < D Kleiner oder gleich 1219 mm | 40 (30) |
Die Werte in Klammern beziehen sich gegebenenfalls auf Exemplare mit einer Untergröße-
Äußere FBE-Beschichtung
1 Beschichtungsübersicht
Fusion-Bonded Epoxy (FBE) ist eine duroplastische Pulverbeschichtung, die elektrostatisch auf vor-vorgewärmte Stahlrohroberflächen bei Temperaturen zwischen 180 und 250 Grad aufgetragen wird. Bei Kontakt mit dem heißen Substrat schmilzt, fließt und reagiert das Epoxidpulver chemisch, um einen festen, kontinuierlichen Film mit hervorragenden Haftungs- und Barriereeigenschaften zu bilden.
FBE bietet eine hervorragende Haftung auf Stahl, selbst bei längerem Eintauchen oder Kontakt mit aggressiven Böden. Im Gegensatz zu flüssigen Beschichtungen enthält FBE keine Lösungsmittel, wodurch Schrumpfungsrisiken ausgeschlossen und Porositätsfehler deutlich reduziert werden. Es bietet einen hohen Widerstand gegen die Permeation von Wasser, Sauerstoff und Chloridionen -, den drei Hauptvektoren der Unterschichtkorrosion.
2 Beschichtungsspezifikation
| Parameter | Spezifikation |
| Standard | ISO 21809-2 (einschichtiger FBE) |
| Trockenfilmdicke (DFT) | 350–500 μm (Standard) |
| Anwendungstemperatur | 180–250 Grad |
| Anwendungsmethode | Elektrostatisches Spray |
| Inspektionsstandard | AMPP SP0188 / ASTM G8 |
| Feiertagserkennung | Hochspannungs-Funkentest, 100 V pro 25 μm Nenndicke |
| DFT-Messung | Größer oder gleich 4 Messwerte pro Gelenk, radial verteilt |
3 Vorteile der FBE-Beschichtung
- Hervorragende Haftung- starke chemische und mechanische Bindung zum Stahlsubstrat
- Lösungsmittelfrei-- keine VOC-Emissionen, keine Schrumpfporosität
- Hoher Permeationswiderstand--Barriere gegen Wasser, O₂ und Cl-Ionen
- Widerstand gegen kathodische Ablösung- behält die Beschichtungsintegrität unter CP bei
- Nachgewiesene Erfolgsbilanz- wird seit mehr als 50 Jahren in Pipelines eingesetzt


Anwendungen
API 5L X60M PSL2 LSAW-Rohre mit FBE-Außenbeschichtung wurden für anspruchsvolle Einsatzbedingungen in verschiedenen Branchen entwickelt:
| Industrie | Anwendung | Warum X60M PSL2 FBE |
| Öl- und Gastransport | Fernleitungen an Land, Hochdruck-Gasstammleitungen (3–8 MPa) | Hohe Streckgrenze ermöglicht dünnere Wandstärken; Die PSL2-Zähigkeit sorgt für Rissstopp; FBE schützt vor Bodenkorrosion |
| Offshore und Unterwasser | Exportieren Sie Fließleitungen, Steigleitungen und Plattformrohre | PSL2 obligatorisch für Offshore; FBE geeignet für den Unterwasserbetrieb gemäß ISO 21809-2 |
| Saurer Service | Felder mit hohem H₂S-Gehalt (NACE MR0175 / ISO 15156) | Verfügbar mit HIC/SSC-Test; Härte kontrolliert Weniger als oder gleich 22 HRC |
| Wasserübertragung | Hochdruckwasserleitungen, Druckleitungen | FBE bietet trinkwasserkompatiblen Korrosionsschutz |
| CCS / CO₂-Injektion | Pipelines zur Kohlenstoffabscheidung und -speicherung | X60M bevorzugt für höhere Festigkeit in der Tiefe; FBE widersteht der CO₂-Permeation |
| Strukturbau / Pfähle | Brückenpfeiler, Hafenfundamente, Offshore-Wind-Monopiles | Großer Durchmesser und dicke Wandfähigkeit; FBE für Meeresumgebungen |
| Bergbau und Schlamm | Langstreckenpipelines für Mineralkonzentrate | Verschleißfeste dicke Wand; FBE schützt vor aggressiven Böden |
LSAW-Rohre sind der Standardrohrtyp für Öl- und Gasfernleitungsleitungen, Wasserleitungen und strukturelle Pfähle, wenn der Durchmesser das übersteigt, was nahtlose oder ERW-Rohre liefern können
FAQ
F1: Was ist der Unterschied zwischen PSL1 und PSL2?
PSL2 hat strengere Anforderungen als PSL1: strengere chemische Kontrollen (insbesondere Kohlenstoff kleiner oder gleich 0,12 % gegenüber . 0.26 % für PSL1), obligatorische Charpy-Schlagprüfung, spezifizierte maximale Streckgrenze, Kohlenstoffäquivalentgrenzwerte (CE kleiner oder gleich 0,43), Kontrolle des Streckgrenzen-zu-{7}Zugverhältnisses (kleiner oder gleich 0,93) und 100 % Ultraschallprüfung der Schweißnaht. PSL2 erfordert außerdem eine vollständige Rückverfolgbarkeit der Wärmezahl gemäß MSS SP-25-28.
Entscheidungsregel:Geben Sie für jede Leitung, die über 100 bar, im Sauerbetrieb (H₂S) oder im Offshore-Bereich betrieben wird, PSL2 - und nicht PSL1 an.
F2: Warum sollten Sie LSAW gegenüber nahtlosen oder ERW-Rohren wählen?
LSAW-Rohre sind die bevorzugte Wahl für Anwendungen mit großem {{0}Durchmesser und dicken- Wänden (Außendurchmesser > 16 Zoll), bei denen nahtlose und ERW-Rohre an ihre Herstellungsgrenzen stoßen. Das doppelseitige Unterpulverschweißverfahren erzeugt eine hoch-integrierte Schweißnaht mit hervorragenden mechanischen Eigenschaften. LSAW-Rohre werden aus auf -Länge geschnittenen Stahlplatten hergestellt, was eine präzise Kontrolle der Chemie und Abmessungen ermöglicht.
F3: Was bedeutet „X60M“?
„X60“ gibt eine Mindeststreckgrenze von 60.000 psi (414 MPa) an. „M“ gibt an, dass der Lieferzustand thermomechanisch gewalzt ist (TMCP). Das Suffix „M“ ist spezifisch für PSL2 und bedeutet, dass das Rohr durch kontrolliertes Walzen mit Mikro--Legierung hergestellt wurde, was zu einer feineren Kornstruktur, verbesserter Zähigkeit und besserer Schweißbarkeit im Vergleich zu normalisierten oder -gewalzten Bedingungen führt.
F4: Wie hoch ist die empfohlene FBE-Beschichtungsdicke?
Für Standardanwendungen in Übertragungsleitungen sollte die FBE-Trockenfilmdicke (DFT) 350–500 μm betragen. Bei besonderen Projekten können höhere Dicken erforderlich sein. Die Trockenschichtdicke wird mit kalibrierten Ultraschall- oder magnetischen Induktionsmessgeräten gemessen, wobei mindestens vier Messwerte pro Gelenk radial verteilt sind, um eine Gleichmäßigkeit in Umfangsrichtung sicherzustellen.
F5: Kann dieses Rohr im sauren Bereich verwendet werden?
Ja, mit zusätzlichen Anforderungen. Für sauren Einsatz (H₂S-haltige Umgebungen) muss das Rohr NACE MR0175 / ISO 15156 entsprechen. Möglicherweise sind zusätzliche Tests einschließlich HIC (TM0284) und SSC (TM0177) erforderlich. Die Härte muss auf höchstens 22 HRC eingestellt werden. Der Kohlenstoffgehalt sollte weiter reduziert und der CE-Wert so niedrig wie möglich gehalten werden.
F6: Welche Tests und Dokumentationen werden bereitgestellt?
Jede Lieferung beinhaltet:
EN 10204 Mühlenprüfzertifikat Typ 3.1 oder 3.2
Chemische Analyse (Wärme und Produkt)
Zugversuchsberichte (Streckgrenze, Bruchdehnung, Y/T-Verhältnis)
Ergebnisse des Charpy V-Kerbschlagversuchs (3 Proben bei Projekttemperatur)
Hydrostatisches Testprotokoll (jede Rohrlänge getestet)
100 % Ultraschallprüfung der Schweißnaht gemäß ASTM E213
Maß- und Sichtprüfberichte
Inspektion durch Dritte-verfügbar (SGS, BV, TÜV, Intertek)
F7: Was ist die typische Vorlaufzeit?
Standardbestellungen: 8–12 Wochen. Kundenspezifische Qualitäten oder Beschichtungsspezifikationen: 12–16 Wochen. Musterrohr zur Qualifizierung verfügbar (Mindestbestellmenge 5 Stück).
F8: Wie wird das Rohr für den Export gekennzeichnet und verpackt?
Rohrenden werden gemäß API 5L mit Hersteller, Qualität (z. B. „5L X60 PSL2“), Verfahren (LSAW), Schmelzenzahl, NPS, Wandstärke, Länge und Standardreferenzjahr schabloniert. Farbcodierung gemäß API 5L Anhang G: X60 ist normalerweise mit einem gelben Band gekennzeichnet-35. Zu den Verpackungsoptionen gehören Sechskantbündel (1,5–3 Tonnen, Stahlbandbindung mit Kunststoff-Endkappen) oder lose in Behältern für Rohre mit großem Durchmesser
Unsere Adresse
Rm1406, 14th/F No 208, Hongqi Road, Nankai Dist, Tianjin City, China
Telefonnummer (WhatsApp/Wechat)
+8616622033809
E--E-Mail
alisa@tjshenzhoutong.com

Beliebte label: API 5l x60m PSL2 lsaw Stahlrohr externe FBE-Beschichtung, China API 5l x60m psl2 lsaw Stahlrohr externe FBE-Beschichtung Hersteller, Lieferanten, Fabrik


